
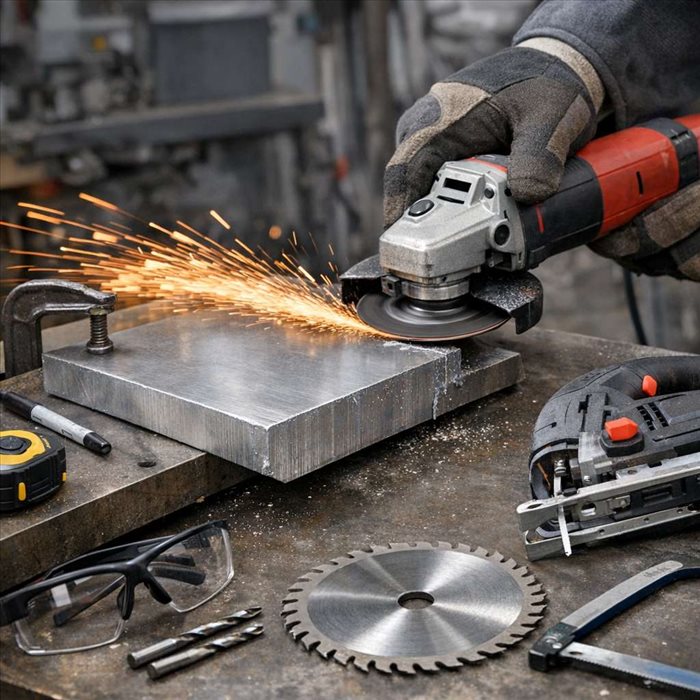
Couper une plaque d’aluminium épaisse demande plus qu’un simple outil tranchant. Ce métal est léger, résistant et relativement tendre, mais il se déforme, chauffe et s’encrasse vite si la méthode n’est pas adaptée. Pour obtenir une coupe nette, sûre et précise, il faut choisir le bon équipement, préparer soigneusement la pièce et avancer avec une technique maîtrisée.
Avant de commencer, il faut distinguer une tôle fine d’une plaque d’aluminium épaisse. À partir de quelques millimètres, la découpe devient plus exigeante : l’effort augmente, l’échauffement est plus important et la précision dépend fortement de la rigidité de l’ensemble. Une plaque de 3 mm ne se travaille pas comme une plaque de 10, 15 ou 20 mm.
L’aluminium a une particularité : il conduit très bien la chaleur, mais il peut aussi coller aux dents ou au disque si l’outil tourne trop vite ou si la lame est mal choisie. Ce phénomène provoque des bavures, une coupe irrégulière et parfois un blocage. Pour limiter ces risques, il faut combiner vitesse adaptée, outil bien affûté, maintien solide et, dans certains cas, lubrification.
La nuance d’aluminium compte également. Certains alliages sont plus tendres, d’autres plus durs ou plus cassants. Les plaques destinées à la construction, à la mécanique ou à l’aménagement ne réagissent pas toutes de la même manière. Quand la précision est importante, mieux vaut identifier l’alliage et l’épaisseur avant de choisir la méthode de découpe.
Le choix de l’outil dépend principalement de trois critères : l’épaisseur de la plaque, la forme de la découpe et le niveau de finition souhaité. Une coupe droite dans une plaque de 5 mm peut être réalisée avec des outils portatifs, tandis qu’une pièce épaisse destinée à un assemblage mécanique exige souvent une machine plus stable.
Pour les épaisseurs modérées, la scie circulaire équipée d’une lame carbure spéciale métaux non ferreux donne de bons résultats. Elle est adaptée aux coupes droites, rapides et relativement propres. Il faut toutefois utiliser un guide, maintenir fermement la plaque et éviter les passes trop brusques. Une lame adaptée à l’aluminium réduit les vibrations et limite les éclats sur l’arête.
La scie sauteuse peut convenir pour des plaques moins épaisses ou des découpes courbes, à condition d’utiliser une lame fine pour métal et de travailler lentement. Sur une plaque épaisse, elle montre vite ses limites : la lame peut chauffer, dévier ou vibrer. Elle reste utile pour des découpes ponctuelles, mais elle n’est pas la solution la plus précise pour les fortes sections.
La scie à ruban est souvent plus efficace pour les plaques épaisses, surtout en atelier. Elle offre une coupe régulière, un bon contrôle de l’avancement et moins de risque de déviation. Pour des besoins professionnels, la découpe au jet d’eau, au plasma ou par commande numérique permet d’obtenir une précision élevée. Le jet d’eau abrasif est particulièrement apprécié car il découpe sans zone chauffée et limite les déformations.
Pour approfondir les bases d’une coupe nette sur ce matériau, les bonnes pratiques pour travailler l’aluminium proprement permettent de mieux comprendre l’importance du choix des lames, du traçage et du maintien.
Une coupe réussie commence avant la mise en marche de l’outil. La plaque doit être propre, stable et correctement repérée. Les traces de graisse, de poussière ou de copeaux peuvent fausser le traçage et gêner l’appui de la semelle. Un nettoyage rapide avec un chiffon sec ou légèrement dégraissant suffit dans la plupart des cas.
Le traçage doit être réalisé avec précision. Utilisez une règle rigide, une équerre et un marqueur fin, ou mieux, une pointe à tracer si la surface le permet. Sur une plaque protégée par un film, le marquage peut se faire directement sur ce film. Pour une coupe visible, il est prudent de prévoir une très légère marge, puis de reprendre l’arête à la lime ou par ponçage. Cette marge de finition évite de retirer trop de matière d’un seul coup.
Le maintien est un point essentiel. Une plaque épaisse paraît stable par son poids, mais elle peut vibrer fortement pendant la coupe. Il faut la poser sur un support plan, la brider avec des serre-joints et laisser la ligne de coupe dégagée. Si la partie coupée tombe brutalement en fin de passage, elle peut arracher l’arête ou coincer la lame. Un second appui sous la chute limite ce risque.
Pour une coupe droite dans une plaque d’aluminium de forte épaisseur, la scie circulaire reste une solution courante, à condition d’utiliser une lame conçue pour les métaux non ferreux. Une lame pour bois est à éviter : elle peut accrocher, produire une coupe dangereuse et détériorer rapidement l’outil. Les dents doivent être nombreuses, robustes et adaptées à la matière.
Une meuleuse d’angle peut couper l’aluminium, mais ce n’est pas toujours le meilleur choix pour une coupe précise. Elle produit beaucoup de chaleur, génère des bavures et demande une excellente maîtrise. Elle est plutôt réservée aux coupes de dégrossissage ou aux situations où l’accès est difficile. Il faut utiliser un disque compatible aluminium, car certains disques standards s’encrassent ou deviennent instables.
La lubrification améliore souvent le résultat. Un lubrifiant de coupe, de la cire spéciale ou un produit adapté aux métaux non ferreux réduit l’échauffement et limite l’adhérence des copeaux. Il ne faut pas noyer la zone, surtout avec des outils électriques portatifs, mais appliquer une faible quantité au bon endroit. Cette précaution prolonge aussi la durée de vie des lames.
Il est utile de rappeler que chaque matériau se coupe différemment. Les règles applicables à l’aluminium ne sont pas les mêmes que pour les plastiques transparents ; les précautions utilisées pour une plaque de plexiglas montrent bien l’importance d’adapter vitesse, outil et maintien à la matière travaillée.
La découpe d’une plaque épaisse projette des copeaux chauds et coupants. Elle peut aussi produire un niveau sonore élevé et des vibrations importantes. Même pour une coupe courte, les équipements de protection ne sont pas optionnels. Une erreur de maintien ou une lame inadaptée peut provoquer un recul brutal de l’outil.
La sécurité passe aussi par la posture. Il faut garder les deux mains sur l’outil lorsque c’est prévu, rester dans l’axe de travail sans se pencher au-dessus de la coupe, et anticiper la chute de la pièce découpée. Un environnement bien éclairé et dégagé permet de mieux contrôler l’avancement.
Une fois la plaque préparée et l’outil choisi, la coupe doit être progressive. Il est préférable de laisser l’outil travailler plutôt que de forcer. Une pression excessive augmente la température, use la lame et favorise les marques. Le bon rythme se reconnaît à la régularité des copeaux et à l’absence de vibrations anormales.
Pour une scie circulaire, le guide parallèle ou une règle de coupe bien serrée est fortement recommandé. L’outil doit atteindre sa pleine vitesse avant d’entrer dans la matière. Ensuite, l’avancement doit rester constant, sans à-coups. Sur les fortes épaisseurs, une passe lente et régulière donne souvent une coupe plus propre qu’un passage rapide. Le contrôle de la vitesse d’avance est l’un des facteurs clés.
Avec une scie sauteuse, il faut désactiver le mouvement pendulaire si la machine en dispose, ou le réduire fortement. Une lame trop agressive risque de tirer dans la matière et de produire une arête irrégulière. Pour les découpes courbes, mieux vaut percer un trou de départ propre, puis avancer doucement en évitant les virages trop serrés.
Si la plaque est très épaisse, il peut être plus raisonnable de confier la découpe à un atelier équipé. Les machines professionnelles assurent une meilleure répétabilité, surtout pour des pièces qui doivent s’assembler précisément. Pour une coupe structurelle ou visible, le coût d’une découpe spécialisée peut être compensé par le gain de temps et la qualité obtenue.
La coupe d’une plaque d’aluminium laisse presque toujours des bavures, même avec un bon outil. Elles doivent être retirées pour éviter les coupures, faciliter l’assemblage et améliorer l’aspect final. Une lime douce, un grattoir d’ébavurage ou un abrasif à grain fin permettent de reprendre les arêtes sans enlever trop de matière.
Pour une finition propre, commencez par casser légèrement les angles, puis poncez dans le sens du chant. Si la plaque doit être peinte, collée ou anodisée, la préparation doit être plus soignée. Une arête irrégulière peut gêner l’adhérence ou créer un défaut visible. Le ponçage progressif, avec des grains de plus en plus fins, donne un résultat plus homogène.
Il faut aussi contrôler les dimensions après découpe. Une mesure au pied à coulisse, à la règle métallique ou à l’équerre permet de vérifier la rectitude et l’équerrage. Si la pièce doit entrer dans un cadre ou recevoir des perçages, cette vérification évite des ajustements difficiles par la suite.
La première erreur consiste à utiliser une lame inadaptée. Une lame prévue pour le bois ou un disque non compatible peut accrocher l’aluminium, produire des bavures importantes et devenir dangereux. Le second piège est de négliger le bridage : même une plaque lourde peut vibrer ou se déplacer sous l’effort de coupe.
Une autre erreur courante est de couper trop vite. L’aluminium se travaille efficacement avec un outil bien choisi, mais il supporte mal l’improvisation. Si la coupe bleuit, chauffe fortement ou produit des copeaux collants, il faut interrompre le travail, laisser refroidir et revoir la vitesse, la lame ou la lubrification. Ces signaux indiquent souvent un mauvais réglage.
Enfin, il ne faut pas sous-estimer la finition. Une coupe brute peut sembler acceptable au premier regard, mais devenir problématique lors de la pose. Ébavurer, contrôler et nettoyer la pièce font partie du travail. Pour couper une plaque d’aluminium épaisse dans de bonnes conditions, la méthode compte autant que l’outil : préparation, stabilité, progression et finition sont les quatre points à maîtriser.


